歡迎登陸河北恒翔金屬制品有限公司官網(wǎng)
Reicamp Instrument product classification
T63 高強(qiáng)套筒的出廠性能達(dá)標(biāo),不等于工程中的接頭就合格。從鋼筋套筒出廠到接頭最終通過驗收,中間要經(jīng)過絲頭加工、現(xiàn)場存放、套筒旋合、質(zhì)量檢驗等多個環(huán)節(jié),任何一個環(huán)節(jié)出問題,都可能導(dǎo)致接頭性能不達(dá)標(biāo)。
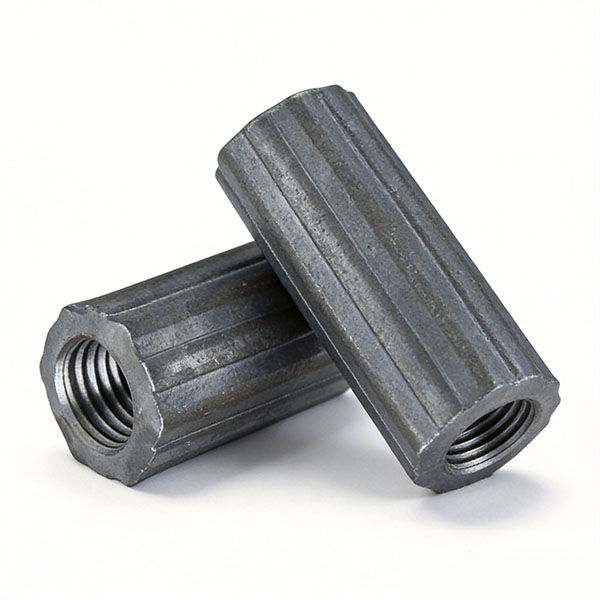
T63 接頭因為應(yīng)力水平高,對施工缺陷的容忍度比普通接頭更低。普通接頭上可能不是問題的小缺陷,在 T63 接頭上就可能導(dǎo)致不合格。這篇文章梳理 T63 高強(qiáng)鋼筋連接現(xiàn)場最常見的 4 個通病,以及對應(yīng)的防治措施。
通病一:絲頭加工質(zhì)量不合格
鋼筋絲頭是接頭的基礎(chǔ),絲頭質(zhì)量不合格,后面再怎么擰都沒用。T63 高強(qiáng)套筒接頭的絲頭加工,比普通接頭更容易出問題,因為 T63 鋼筋強(qiáng)度高,對刀具和加工參數(shù)的要求更高。
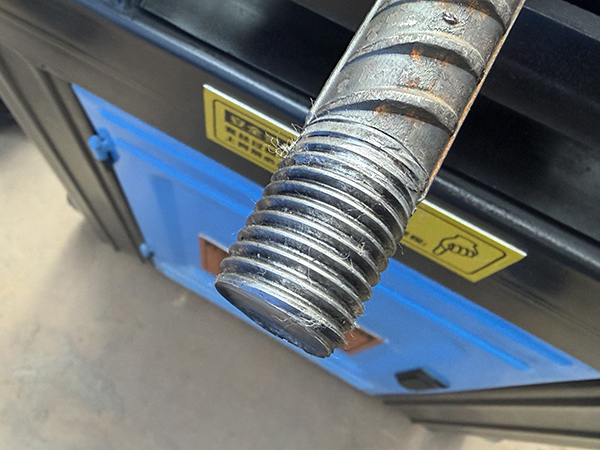
常見表現(xiàn):
絲頭長度不足或過長,導(dǎo)致套筒旋合后咬合牙數(shù)不夠或外露絲扣超標(biāo)
牙形不完整,出現(xiàn)掉牙、牙尖扁平、螺紋大小頭
絲頭表面粗糙,有毛刺、劃傷
絲頭端面不平整,鋼筋切割時出現(xiàn)馬蹄形端面
絲頭銹蝕或被泥漿污染
原因分析:
刀具磨損未及時更換。T63 鋼筋強(qiáng)度高,滾軋絲頭時刀具磨損比普通鋼筋快,如果仍按普通鋼筋的更換周期來換刀,后期加工的絲頭質(zhì)量就會下降
鋼筋端面切割不平整。切割時砂輪片磨損或操作不當(dāng),導(dǎo)致端面傾斜,滾軋出的絲頭同軸度差
滾軋參數(shù)設(shè)置不當(dāng)。剝肋深度、滾軋壓力、進(jìn)給速度等參數(shù)未針對 T63 鋼筋調(diào)整,仍沿用普通鋼筋的參數(shù)
絲頭加工后未及時戴保護(hù)帽,在現(xiàn)場存放和搬運(yùn)過程中被污染或損壞
防治措施:
建立刀具磨損檢查制度。T63 鋼筋的絲頭加工,刀具更換周期要比普通鋼筋縮短,建議每加工一定數(shù)量的絲頭后用環(huán)規(guī)檢查絲頭精度,發(fā)現(xiàn)不合格立即換刀
鋼筋端面切割后要檢查平整度,馬蹄形端面必須切掉重切,不能直接滾軋絲頭
針對 T63 鋼筋調(diào)整滾軋參數(shù),剝肋深度和滾軋壓力要適當(dāng)加大,確保牙形飽滿
絲頭加工后立即戴上保護(hù)帽,防止螺紋被污染和損壞
用環(huán)規(guī)和塞規(guī)對絲頭進(jìn)行逐根檢查,不合格的絲頭切掉重新加工,不能湊合使用
通病二:套筒旋合質(zhì)量不合格
絲頭合格了,套筒旋合這一步也容易出問題。T63 套筒的旋合要求比普通套筒嚴(yán),因為螺紋配合精度要求更高,扭矩值也更大。
常見表現(xiàn):
扭矩不足,套筒未完全旋合到位
假擰緊,螺紋未完全咬合但手感很緊,工人誤以為已擰緊
外露絲扣超標(biāo),套筒旋合后絲頭外露超過規(guī)范允許范圍
套筒與鋼筋不同軸,出現(xiàn)歪擰、別勁
原因分析:
扭矩扳手未定期校準(zhǔn),顯示扭矩值與實際值偏差大
操作工人憑手感擰緊,不使用扭矩扳手,或使用了扭矩扳手但未按規(guī)定的扭矩值執(zhí)行
螺紋內(nèi)有異物(鐵銹、泥漿、毛刺),導(dǎo)致套筒旋合阻力大,未完全咬合就感覺很緊
絲頭和套筒規(guī)格不匹配,或絲頭加工質(zhì)量不合格導(dǎo)致旋合困難
防治措施:
扭矩扳手須定期校準(zhǔn),校準(zhǔn)周期一般不超過半年,使用頻繁的要縮短周期。校準(zhǔn)記錄要留存?zhèn)洳?/p>
嚴(yán)格按標(biāo)準(zhǔn)的扭矩參數(shù)執(zhí)行,不同規(guī)格的 T63 套筒扭矩值不同,不能混用。
套筒旋合前檢查螺紋內(nèi)是否有異物,有異物要清理干凈。絲頭要戴保護(hù)帽,旋合時才取下
套筒旋合后檢查外露絲扣,T63 接頭的外露絲扣應(yīng)控制在規(guī)范允許范圍內(nèi),一般不超過 2 個完整牙
連接完成后做好標(biāo)識,標(biāo)明已連接和已檢驗,避免漏擰和重復(fù)檢驗
通病三:現(xiàn)場檢驗不規(guī)范
T63 接頭的現(xiàn)場檢驗是最后一道關(guān)口,但這道關(guān)口在實際施工中經(jīng)常被簡化或走形式。
常見表現(xiàn):
抽檢批次劃分錯誤,把多個批次合并為一個批次抽檢,導(dǎo)致不合格批次漏檢
抽檢數(shù)量不足,未按規(guī)范要求的數(shù)量抽樣
檢驗記錄不完整,缺少批次號、規(guī)格、試驗日期、試驗結(jié)果、破壞形態(tài)等關(guān)鍵信息
原因分析:
施工和監(jiān)理人員對 T63 接頭的檢驗要求理解不到位,仍按普通接頭的檢驗標(biāo)準(zhǔn)執(zhí)行
趕工期,檢驗流程被壓縮,甚至出現(xiàn)先施工后補(bǔ)檢驗的情況
檢驗人員專業(yè)能力不足,不會操作拉力試驗機(jī),不會判斷破壞形態(tài)
第三方檢測機(jī)構(gòu)管理不規(guī)范,出具的報告信息不全
防治措施:
檢驗計劃前置。施工前編制 T63 接頭的檢驗計劃,明確批次劃分規(guī)則、抽檢數(shù)量、試驗項目、合格判據(jù),報監(jiān)理審批后嚴(yán)格執(zhí)行
嚴(yán)格按批次劃分。同一施工條件下采用同一批材料的同等級、同型式、同規(guī)格接頭,以 500 個為一個驗收批,不足 500 個也作為一個驗收批。不能把不同批次混在一起抽檢
檢驗記錄要完整,每批次的檢驗報告都要包含:批次號、規(guī)格、數(shù)量、抽樣數(shù)量、試驗結(jié)果(抗拉強(qiáng)度值)、破壞形態(tài)(必須注明是鋼筋斷裂還是套筒破壞)、試驗日期、試驗人員和見證人員簽字
通病四:材料存放和保護(hù)不當(dāng)
這個問題最容易被忽視,但對 T63 接頭質(zhì)量的影響不小。
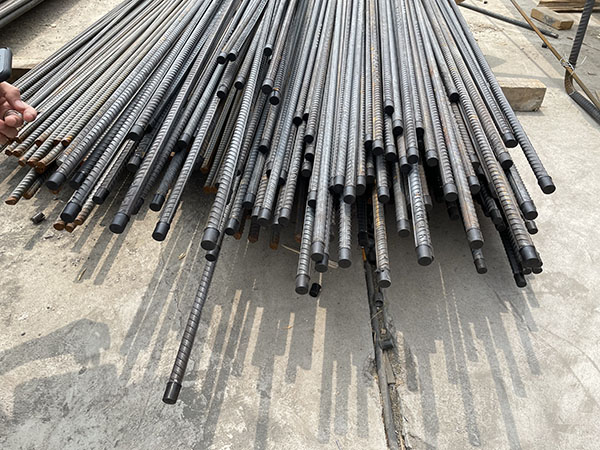
常見表現(xiàn):
套筒存放環(huán)境潮濕,套筒表面生銹,螺紋內(nèi)有銹跡
不同規(guī)格的套筒混放,使用時拿錯規(guī)格
絲頭保護(hù)帽脫落或未戴,絲頭被泥漿、灰塵污染
套筒和絲頭在搬運(yùn)過程中被磕碰,螺紋變形
已加工絲頭的鋼筋堆放時未墊高,絲頭直接接觸地面
原因分析:
現(xiàn)場材料管理混亂,未按規(guī)格分類存放,未做防潮措施
施工人員保護(hù)意識不強(qiáng),認(rèn)為套筒是鋼鐵件不怕磕碰
現(xiàn)場環(huán)境差,泥漿、灰塵多,保護(hù)措施不到位
工期緊張,材料進(jìn)場后直接堆放在現(xiàn)場,未入庫存放
防治措施:
套筒按規(guī)格分類存放,做好標(biāo)識,存放環(huán)境要干燥通風(fēng),必要時墊高防潮
套筒進(jìn)場后檢查外觀和螺紋質(zhì)量,有銹蝕、變形的要隔離處理
絲頭加工后立即戴保護(hù)帽,搬運(yùn)和堆放過程中注意保護(hù),防止保護(hù)帽脫落
已加工絲頭的鋼筋堆放時要墊高,絲頭端不要直接接觸地面
使用前再次檢查套筒和絲頭,有銹蝕、污染、變形的要處理或更換,不能直接使用
總結(jié):T63 接頭的質(zhì)量控制在現(xiàn)場
T63 高強(qiáng)鋼筋套筒連接的質(zhì)量,不是靠鋼筋套筒廠家把套筒做好就萬事大吉了。絲頭加工、套筒旋合、現(xiàn)場檢驗、材料存放,每一個環(huán)節(jié)都直接影響最終的接頭質(zhì)量。T63 接頭因為應(yīng)力水平高,對這些環(huán)節(jié)的缺陷容忍度更低,普通接頭上能湊合的小問題,在 T63 接頭上就可能導(dǎo)致不合格。
施工單位要做的,不是把 T63鋼筋套筒當(dāng)成普通接頭來做,而是要針對 T63 的特點,在每一個環(huán)節(jié)都提高標(biāo)準(zhǔn)。刀具更換周期要縮短,扭矩扳手要校準(zhǔn),檢驗要嚴(yán)格按批次執(zhí)行,材料存放要分類防潮。這些措施看起來增加了成本和工作量,但和接頭不合格后的返工成本、工期損失、安全風(fēng)險相比,是值得的。
#T63 鋼筋套筒 #現(xiàn)場施工 #絲頭加工 #扭矩檢驗 #通病防治 #I 級接頭 #質(zhì)量驗收 #HRB630 #高強(qiáng)鋼筋連接 #鋼筋套筒廠家恒翔#


專業(yè)生產(chǎn)直螺紋鋼筋套筒、雙螺套鋼筋套筒、冷擠壓鋼筋套筒、自鎖式鋼筋套筒、可焊接型鋼筋套筒及鋼筋剝肋滾/車絲機(jī)、全自動冷擠壓機(jī)、墩粗機(jī)等設(shè)備,河北恒翔從研制、設(shè)計、生產(chǎn)、銷售全流程跟蹤,以優(yōu)質(zhì)的服務(wù),低廉的價格,為客戶提供可靠的產(chǎn)品。
河北恒翔金屬制品有限公司
地 址:河北省衡水市工業(yè)園區(qū)
電 話:18632802355
電子郵箱:996146460@qq.com
備案號:冀ICP備19031964號-1
全國服務(wù)熱線
歡迎您來電溝通


