工地上 Φ16、Φ18、Φ20 這些小直徑鋼筋,連接方式選擇多,普通直螺紋套筒、焊接都能用。到了 Φ32、Φ36、Φ40 這些大直徑,選擇就沒那么自由了。大直徑鋼筋剛度大、轉不動、焊接質量難保證,很多小直徑上好用的辦法,到大直徑上就不靈了。雙螺套鋼筋套筒在大直徑上的優勢,恰恰是在這些難點上體現出來的。
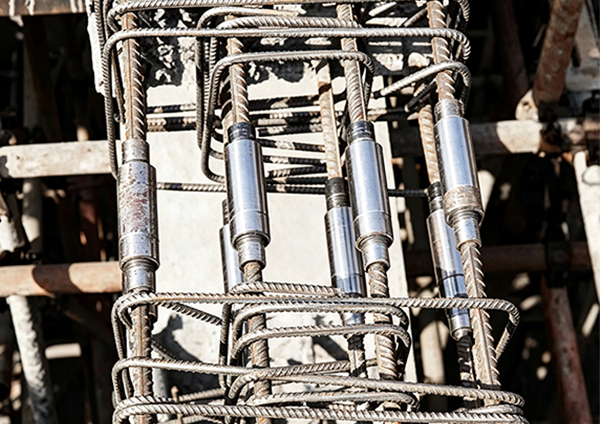
一、大直徑鋼筋連接,難在哪
鋼筋剛度大轉不動。Φ32 以上的鋼筋單根重、剛度高,人工轉動費勁。普通直螺紋套筒要轉鋼筋或者轉套筒,大直徑上操作吃力。鋼筋被箍筋固定或者在鋼筋籠內部的情況下,根本轉不動。
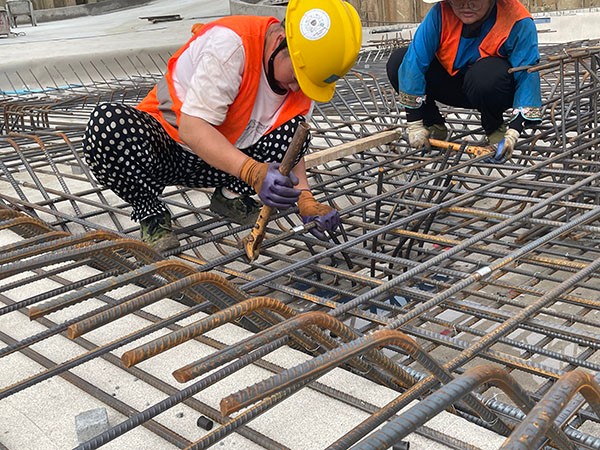
焊接質量難保證。大直徑焊接需要更大電流、更長時間,對焊工技術要求更高。焊接熱影響區大,容易出缺陷,冷卻時間長,效率低。電渣壓力焊只適合豎向鋼筋,水平方向大直徑焊接更困難。
絲頭加工難度大。大直徑剝肋滾軋對設備功率和刀具要求高,刀具磨損快,參數沒調好絲頭容易牙形不飽滿、尺寸偏差。大直徑絲頭檢驗更重要,不合格對連接質量影響更大。
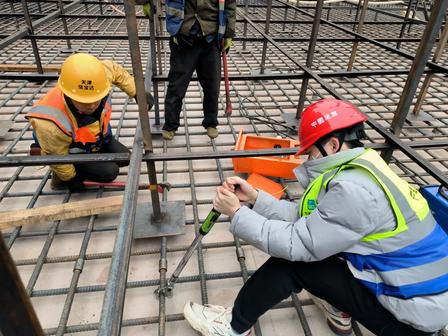
扭矩值大對工具要求高。大直徑對應扭矩值大,普通扭矩扳手可能量程不夠,得用大扭矩扳手或者加力桿。扭矩施加不到位,承載力就不達標。
操作空間要求高。大直徑鋼筋通常在基礎底板、承臺、大型梁柱這些關鍵部位,鋼筋布置密,操作空間本來就小,加上大直徑鋼筋本身占空間,連接更困難。
二、普通套筒和焊接,在大直徑上都有局限
普通直螺紋套筒在大直徑上不是不能用,主要問題是轉不動。鋼筋固定的部位根本沒法用。而且大直徑絲頭長,預裝位置不準外露絲扣容易超標,牙形稍微不飽滿有效咬合面積就不夠。
焊接在大直徑上問題更突出。電流大時間長,現場用電負荷高,質量受工人影響大,缺陷率比小直徑高。冷卻時間長效率低。大直徑通常用在重要結構,焊接質量不穩定的風險更大。
三、雙螺套怎么解決這些問題
鋼筋不用轉,這是最核心的。內螺套在預加工場上就預裝到絲頭上,這時候鋼筋還能動,預裝方便。到現場鋼筋固定死了也沒關系,只轉外螺套把兩個內螺套旋合就行。大直徑鋼筋轉不動的問題,雙螺套從結構上就解決了。
操作空間需求小。現場只需要轉外螺套的空間,不用轉鋼筋,大直徑密集區域比普通套筒和焊接都好施工。
質量穩定。絲頭設備加工參數可控,鋼筋套筒工廠生產每批次檢驗,現場按扭矩擰緊,人為因素影響小。大直徑對質量要求高,雙螺套的一致性更有保障。
干得快。現場三步搞定,比大直徑焊接快得多。大直徑焊接一個接頭可能十幾分鐘,雙螺套一分鐘左右。工期緊的項目這個差距很明顯。
四、大直徑雙螺套施工,幾個要點
絲頭加工。大直徑設備功率要夠,刀具及時換,大直徑硬度高刀具磨損快。加工后環規塞規逐根檢驗,不合格切除重加工。大直徑絲頭檢驗不能偷懶,一根不合格可能導致整個接頭報廢。
內螺套預裝。大直徑預裝位置要更精確,目測誤差更大,用定位工裝。預裝后戴保護帽,大直徑絲頭螺紋面積大,被泥漿污染后清理麻煩。
外螺套旋合。大直徑外螺套重、扭矩值大,旋合保持同軸別歪擰。用大扭矩扳手按規定扭矩擰緊,不能用普通扳手憑手感。Φ32、Φ36、Φ40 扭矩值不同,不能混用。
鎖母安裝。大直徑通常在重要結構,鎖母更不能漏。按規定扭矩鎖緊,鎖緊后做標記。大直徑鎖母重,防止掉落傷人。
驗收。大直徑驗收更嚴格,逐套檢查外螺套是否完全覆蓋、鎖母是否鎖緊、外露絲扣是否超標。扭矩抽檢比例可以適當提高,見證取樣按 500 個一批。
大直徑鋼筋連接是難點也是重點。雙螺套因為鋼筋不用轉、操作空間小、質量穩定、干得快、I 級接頭性能,在大直徑上優勢比較明顯。尤其是鋼筋固定、空間受限、工期緊的場景,適配性更好。
#雙螺套鋼筋套筒 #大直徑鋼筋 #Φ32 #Φ36 #Φ40 #鋼筋連接 #I 級接頭 #絲頭加工 #扭矩檢驗 #鋼筋套筒廠家恒翔#?


