在樁基、風電塔基、預制構件等施工中,鋼筋籠一旦成型,末端鋼筋無法旋轉,傳統“鋼筋轉動旋入式”直螺紋連接便不再適用。此時,分體式雙螺套鋼筋套筒(雙螺套)與分體自鎖式鋼筋套筒(自鎖套筒)成為兩大主流方案。二者均實現“鋼筋不動、套筒動作”,但底層技術邏輯截然不同——這直接決定了它們對不同工況的適應性和長期可靠性。
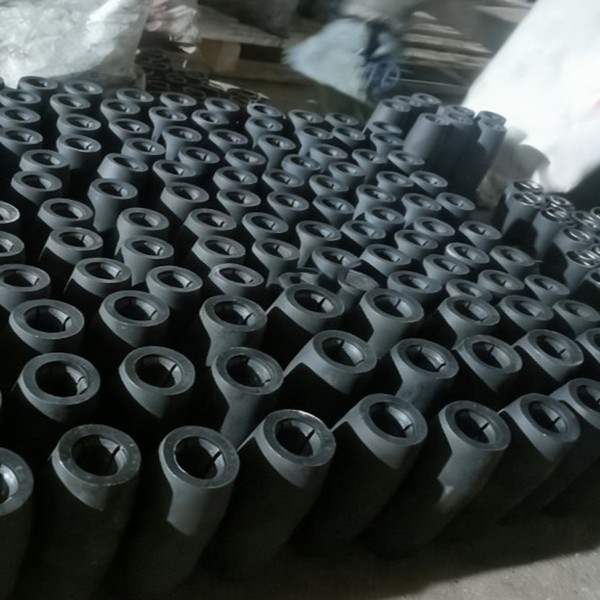
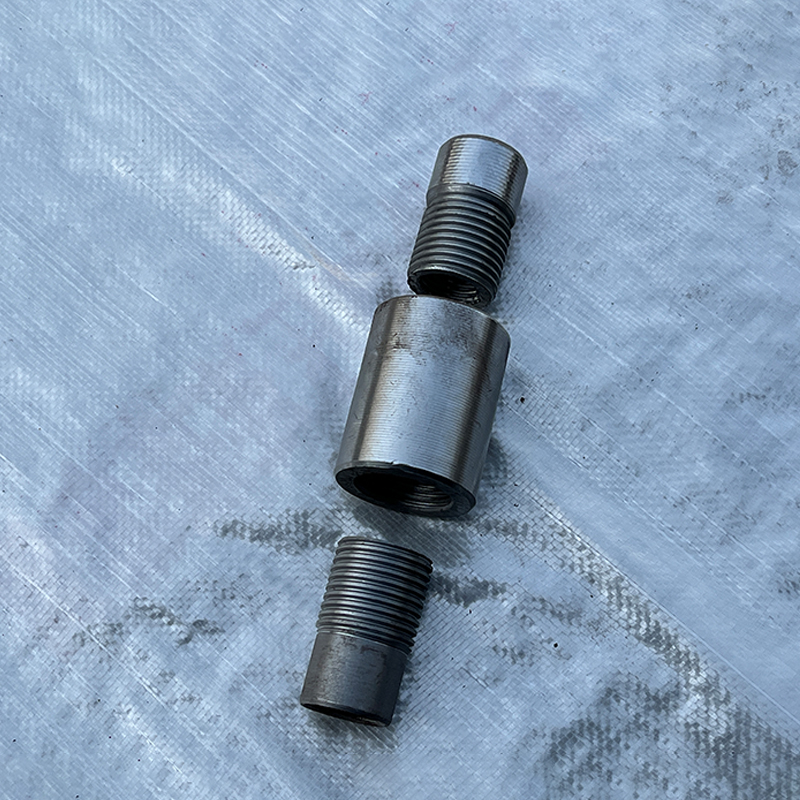
一、技術原理:軸向鎖緊 vs. 徑向楔緊
雙螺套鋼筋套筒——核心是“雙螺紋鎖緊”。由中間套筒主體和兩端分體鎖緊螺套組成。施工時,鋼筋端頭先車削出標準直螺紋,套上套筒主體后,分別旋轉兩端鎖緊螺套,通過內外螺紋精密嚙合鎖死鋼筋。力學路徑為軸向鎖緊,靠螺紋副咬合承載拉力。?
自鎖式鋼筋套筒——核心是“錐面楔緊效應”。由套筒主體、自鎖夾片(瓣片)和鎖緊螺母組成。鋼筋端頭無需套絲,直接插入內腔。擰緊螺母時,夾片沿套筒內壁錐面徑向收縮,夾片內齒咬入鋼筋橫肋。鋼筋受拉越大,夾片楔入越深,形成徑向自鎖。
二、樁基場景核心對比:適應性、效率與成本
| 對比維度 | 雙螺套套筒 | 自鎖套筒 |
| 鋼筋端頭要求 | 必須套絲,需加工標準直螺紋 | 無需套絲,端頭切割平整即可 |
| 對中要求 | 較高,軸線偏差過大易損傷絲扣或擰不到位 | 較低,夾片徑向咬合,對吊裝累積偏移容忍度高 |
| 對鋼筋橫肋狀態依賴 | 低,依賴螺紋精度,不敏感于表面狀態 | 高,齒牙咬合依賴橫肋,油污、浮銹或磨損會影響效果 |
| 施工效率 | 較高,但多一道套絲工序 | 較高,插入、擰緊即可,省去套絲環節 |
| 扭矩控制 | 嚴格,須用扭力扳手達到規定扭矩值 | 同樣嚴格,但鎖緊過程更直觀(聽“咔噠”聲或擰至標記) |
| 長期可靠性 | 高,螺紋連接成熟穩定,可檢可測 | 高,但需關注夾片在振動/腐蝕環境下的性能衰減,自鎖效應依賴配合精度 |
| 成本趨勢 | 材料成本接近普通套筒,但需計套絲設備及人工 | 材料成本略高,但省去套絲,綜合安裝成本在大量施工中可能更低 |
三、選型決策:你的工況決定最優解
優先選雙螺套的場景:
鋼筋端頭已標準化套絲的預制構件連接;
需嚴格監控母材受力狀態,可通過扭矩值、外露絲扣長度等進行量化自檢與驗收;
鋼筋表面銹蝕、油污嚴重或橫肋磨損較大——螺紋連接受干擾小,可靠性更穩;
長期服役、無可視化檢修空間的隱蔽工程,螺紋連接的穩定性和可追溯性更具優勢。
優先選自鎖套筒的場景:
工期緊迫,需極致壓縮現場作業時間——“插進去、擰緊”比“套絲+擰緊”快得多;
鋼筋籠預制偏差或吊裝對中困難——自鎖套筒對軸線偏差的高容忍度顯著降低現場調整難度;
現場無移動套絲機或無法保證套絲質量;
臨時性、可拆卸或需快速更換鋼筋的工況。
四、總結與行動建議
追求極致效率與現場包容性 → 自鎖套筒更優(搶工期、條件受限項目首選)。
追求標準化質量管控與可追溯性 → 雙螺套更優(端頭能標準化套絲時優先)。
落地三步走:
核報告:向鋼筋套筒廠家索要兩類產品的型式檢驗報告,確認符合JGJ 107-2016 Ⅰ級接頭要求——底線不可破。
做試連:小批量現場試連——雙螺套測扭矩值,自鎖套筒做拉力試驗,用數據決策。
看團隊:熟練鋼筋工多,雙螺套優勢明顯;人手緊張、需快速上手,自鎖套筒更易保證質量一致性。
#雙螺套鋼筋套筒 #自鎖鋼筋套筒 #樁基鋼筋籠 #直螺紋鋼筋套筒 #鋼筋機械連接 #分體式套筒 #不轉鋼筋連接


