自鎖式鋼筋套筒以免套絲、快安裝著稱,但 "快" 不等于 "隨便",安裝質量直接關系到接頭性能。很多施工人員覺得自鎖式套筒 "插進去擰緊就行",不按規范操作,結果出現夾片未夾緊、鎖緊不到位、鋼筋插入深度不夠等問題,導致接頭檢測不合格。小編將在這篇文章中將自鎖式套筒的施工安裝全流程講清楚,從鋼筋處理到最終驗收,每一步都有標準做法,供各位施工人員以及監理參考。
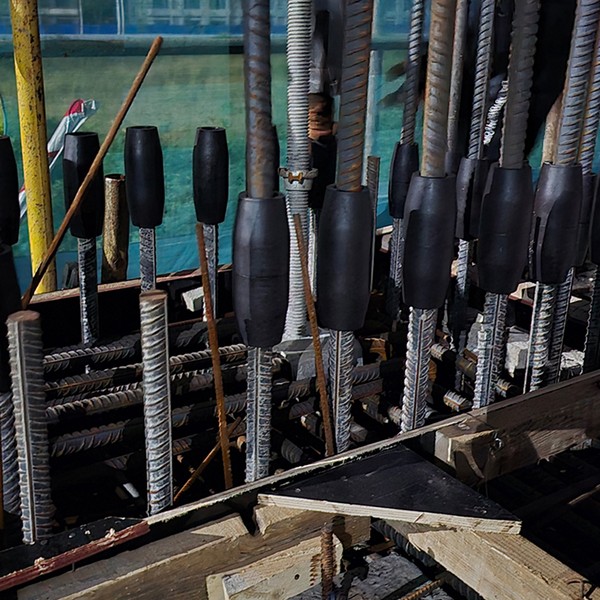
一、施工前準備:材料、工具、技術交底
正式安裝前,要做好三項準備工作:
1. 材料進場檢驗。 自鎖式鋼筋套筒進場時,要核對產品合格證、出廠檢驗報告、型式檢驗報告是否齊全,報告中的產品型號、規格、適用鋼筋牌號是否與工程實際一致。然后檢查外觀質量:鋼筋套筒主體無裂紋、砂眼、折疊等缺陷;自鎖夾片無變形、無裂紋,防滑齒牙清晰完整;鎖緊螺母(或鎖緊套)螺紋完好,能順暢擰動。還要檢查套筒規格是否和鋼筋直徑匹配 ——Φ25 的套筒只能配 Φ25 的鋼筋,不能混用。
2. 工具準備。 自鎖式套筒的安裝工具比直螺紋套筒簡單得多,主要包括:
砂輪切割機(用于鋼筋端頭切平);
角磨機(用于打磨鋼筋端頭的飛邊毛刺,可選);
記號筆(用于安裝后做標記,防止漏擰);
鋼卷尺(用于檢查鋼筋插入深度)。
3. 技術交底。 安裝前要對施工人員進行技術交底,講清楚自鎖式套筒的工作原理、安裝步驟、質量要求、驗收標準。特別是要強調:不能因為自鎖式套筒安裝簡單就馬虎操作,每一步都要按規范執行。交底后要讓施工人員試裝幾個接頭,確認掌握操作要點后再批量施工。
二、鋼筋端頭處理:切平是第一步
雖然自鎖式套筒不需要套絲,對鋼筋端頭質量的要求比直螺紋套筒低,但端頭處理仍然是不可忽略的第一步:
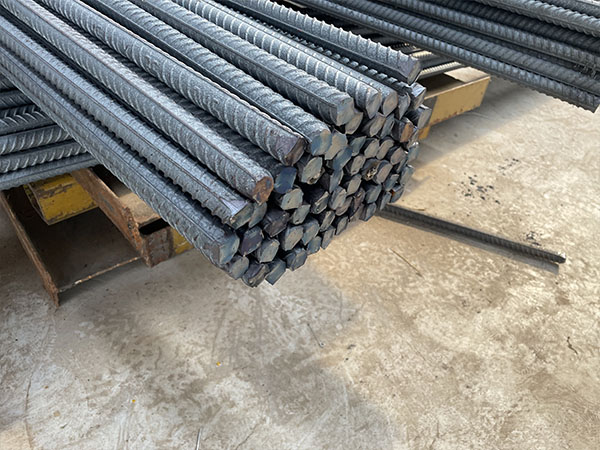
1. 端頭切割。 鋼筋端頭應使用砂輪切割機切割,保證端面基本平整。和直螺紋套筒不同,自鎖式套筒對端面垂直度的要求沒有那么嚴格,輕微的斜口(不超過 5 度)是可以接受的,因為夾片的咬合能適應一定的偏差。但嚴重的馬蹄形、凹凸不平還是會影響夾片的均勻咬合,應盡量避免。嚴禁用氣割切割端頭 —— 氣割的高溫會使鋼筋端部產生熱影響區,力學性能不均勻,而且端面熔渣掛渣嚴重,影響夾片咬合。切斷機切割的端頭有明顯的擠壓變形和飛邊,也不建議直接使用,最好用砂輪切割機重新切平。
2. 端頭清理。 切割后的鋼筋端頭,如果有飛邊、毛刺、卷邊,用角磨機輕輕打磨平整。鋼筋端頭表面的鐵銹、油污、混凝土殘渣也要清理干凈 —— 鐵銹和油污會降低夾片和鋼筋之間的摩擦系數,影響夾持力;混凝土殘渣會墊在夾片和鋼筋之間,導致夾片咬合不實。清理方法:鐵銹用鋼絲刷打磨,油污用抹布蘸清洗劑擦拭,混凝土殘渣用鏨子剔除。
3. 端頭標記(可選)。 對于插入深度有嚴格要求的套筒,可以在鋼筋端頭上用記號筆畫一條插入深度標記線,安裝時鋼筋插入到標記線位置即可,確保插入深度準確。插入深度一般為套筒長度的 1/2 左右(兩端鋼筋各插入一半),具體以廠家提供的安裝說明為準。
三、套筒安裝:插入、對中、鎖緊
這是自鎖式套筒安裝的核心步驟,不同結構形式的套筒安裝方法略有不同:
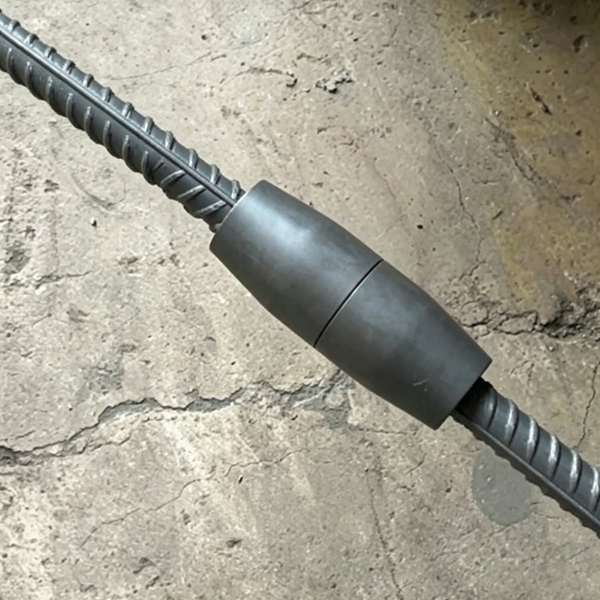
自鎖式鋼筋套筒套筒的安裝方法:
將鎖緊螺母先擰回套筒主體的端部(留出足夠的插入空間);
將第一根鋼筋的端頭插入套筒的一端,插入到規定深度(一般到套筒中部的限位位置);
將第二根鋼筋的端頭從另一端插入套筒,同樣插入到規定深度,確保兩根鋼筋在套筒內基本對頂(或達到規定的間距);
檢查兩根鋼筋是否同軸、是否有明顯歪斜,如有偏差調整后再鎖緊;
擰緊鎖緊螺母,螺母推動自鎖夾片沿錐面向前滑動并徑向收縮,夾緊鋼筋。擰緊到規定扭矩(或聽到廠家設計的 "咔嗒" 鎖緊提示音)即完成;
用記號筆在接頭處做標記。
?
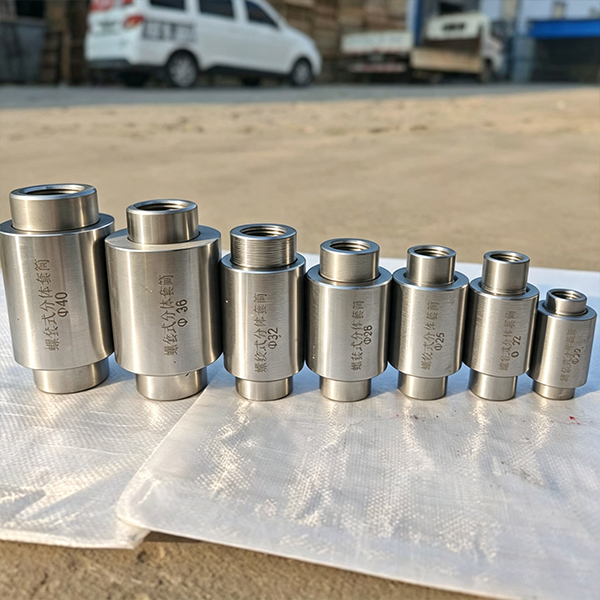
雙螺套式分體套筒的安裝方法:
先將兩個子螺套(小螺套)分別擰在兩根鋼筋的絲頭上(注意:雙螺套式套筒的鋼筋需要加工絲頭,這是和純自鎖式套筒的區別);
將母螺套(大螺套)穿過其中一根鋼筋的絲頭;
將兩根鋼筋對接,然后回旋母螺套,使母螺套同時與兩端的子螺套螺紋嚙合,完成連接;
擰緊到規定扭矩,做標記。
不管是哪種結構形式,安裝時都要注意幾個共性要點:
鋼筋插入深度要夠:插入太淺,夾片咬合面積不足,夾持力不夠,容易滑脫;
鋼筋要對中同軸:鋼筋歪斜會導致夾片受力不均,一側夾緊一側松動,影響接頭性能;
鎖緊要到位:鎖緊螺母或鎖緊套必須擰到 / 推到規定位置,不能憑手感 "差不多就行",鎖緊不到位等于白裝;
不能漏裝夾片:整體式自鎖套筒的夾片是預裝在套筒內的,安裝前要檢查夾片是否齊全、有無脫落;分體式的夾片(或半圓筒體)要安裝到位。
四、質量檢查與驗收
安裝完成后,要進行質量檢查,確保每個接頭都合格:
1. 外觀檢查(全數檢查)。 每個接頭都要檢查:套筒和夾片無裂紋、無損傷;鎖緊螺母 / 鎖緊套已到位(可以通過標記線或位置判斷);鋼筋插入深度合適(兩端插入深度基本一致,無明顯的一端深一端淺);鋼筋無明顯歪斜。
2. 標記檢查(全數檢查)。 每個接頭安裝后都應有明顯的標記(如用記號筆畫一條線),無標記的接頭視為漏擰,必須重新檢查并補做標記。這是防止漏擰的有效手段,特別是在大批量施工中。
3. 扭矩抽檢(按比例抽檢)。 對于有扭矩要求的自鎖式套筒,用扭矩扳手抽檢接頭的鎖緊扭矩,抽檢比例不低于 10%,且不少于 10 個。扭矩值應符合廠家提供的安裝扭矩值對照表。扭矩不足的接頭要重新擰緊,扭矩過大的要檢查是否有部件損傷。
4. 拉力試驗(按批抽檢)。 按照《鋼筋機械連接技術規程》JGJ 107-2016,每 500 個接頭為一批,不足 500 個也按一批計,每批隨機截取 3 個試件做單向拉伸試驗。合格標準:接頭抗拉強度≥鋼筋母材抗拉強度標準值的 1.1 倍,且破壞位置宜出現在鋼筋母材段。3 個試件全部合格則該批評為合格;有 1 個不合格則加倍復檢(再取 6 個),復檢全部合格則合格,仍有不合格則該批評為不合格,全部返工。
鋼筋套筒廠家恒翔生產的自鎖式鋼筋套筒,出廠前經過嚴格的質量檢驗,包括外觀檢查、尺寸檢驗、夾片咬合性能檢驗、鎖緊扭矩測試、拉力試驗等,確保產品質量穩定。恒翔隨貨提供完整的產品合格證、出廠檢驗報告和型式檢驗報告,以及詳細的安裝操作說明書(包含安裝步驟、扭矩值、插入深度、驗收標準等)。恒翔可提供現場安裝指導和技術培訓,幫助施工人員掌握自鎖式套筒的安裝要點,避免常見的安裝錯誤。對于分體式、雙螺套式等特殊型號,恒翔配套提供專用安裝工具,確保安裝質量。
FAQ 問答
Q1:自鎖式套筒安裝時,鋼筋端頭需要切得很平嗎?A:不需要像直螺紋套筒那樣嚴格切平。自鎖式套筒對鋼筋端頭的要求相對較低,端面基本平整即可,輕微的斜口(不超過 5 度)和小的飛邊是可以接受的,因為夾片的咬合能適應一定的偏差。但嚴重的馬蹄形、大面積熔渣掛渣(氣割造成的)還是會影響夾片均勻咬合,應盡量避免。建議用砂輪切割機切割端頭,不要用氣割。
Q2:自鎖式套筒安裝后,怎么判斷鎖緊到位了?A:有幾種判斷方法:一是扭矩法,用扭矩扳手檢查,達到廠家規定的扭矩值即為到位;二是位置法,有些套筒設計有鎖緊標記線,鎖緊螺母或鎖緊套到達標記線位置即為到位;三是聲音法,有些套筒設計有 "咔嗒" 鎖緊提示音,聽到提示音即為到位。具體采用哪種方法,以廠家提供的安裝說明為準。不管哪種方法,安裝后都要做標記,防止漏擰。
Q3:自鎖式套筒的夾片咬壞了鋼筋表面,影響鋼筋性能嗎?A:不影響。自鎖式套筒的夾片內表面有防滑齒牙,鎖緊時齒牙會咬合鋼筋表面,產生輕微的壓痕或咬痕,這是正常現象 —— 正是這些咬痕提供了摩擦力和咬合力,確保夾持可靠。這些壓痕的深度很淺(一般不超過 0.5mm),不會影響鋼筋的有效截面積和力學性能。而且夾片咬合的部位在套筒內部,被套筒包裹保護,不會影響鋼筋的耐久性。
關鍵詞:自鎖式鋼筋套筒,自鎖套筒,分體自鎖式鋼筋套筒,鋼筋連接套筒,免套絲套筒,安裝施工,楔緊自鎖效應,鋼筋機械連接,I 級接頭,拉力試驗,鋼筋套筒廠家直銷,鋼筋套筒廠家恒翔


