歡迎登陸河北恒翔金屬制品有限公司官網(wǎng)
關鍵詞:自鎖式鋼筋套筒,自鎖套筒,鋼筋連接套筒,鋼筋機械連接,鋼筋套筒廠家直銷,鋼筋套筒廠家恒翔,自鎖夾片,楔緊自鎖效應,I 級接頭
自鎖式鋼筋套筒雖然安裝簡單,但在實際施工中還是會遇到各種問題 —— 夾片掉出來了、鎖緊螺母打滑擰不緊、鋼筋插不進套筒、夾片一邊磨得多一邊磨得少…… 這些問題如果處理不當,會影響接頭質量,甚至導致接頭不合格。很多施工人員遇到問題不知道怎么排查,要么強行安裝(留下隱患),要么直接報廢(浪費成本)。這篇文章把自鎖式套筒現(xiàn)場最常見的幾個問題的原因和解決方法講清楚,幫助施工人員快速排查、正確處理。
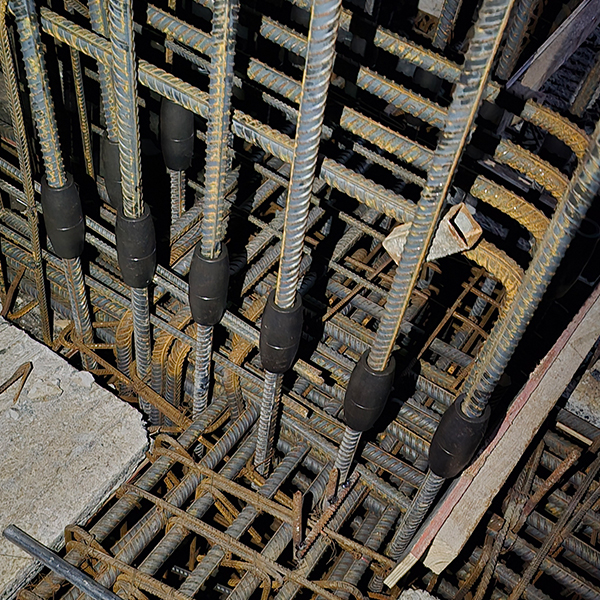
一、問題一:夾片脫落(夾片從鋼筋套筒里掉出來)
現(xiàn)象:自鎖套筒出廠時夾片是預裝在套筒內(nèi)的,但運輸或現(xiàn)場搬運后,夾片從套筒里掉出來了,或者安裝時夾片被鋼筋帶出來了。
原因分析:
運輸振動導致限位圈松脫:夾片靠端部的限位圈(或卡簧)固定在套筒內(nèi),運輸過程中劇烈振動可能導致限位圈松脫或脫落,夾片失去固定就掉出來了。
鋼筋插入時帶出夾片:安裝時如果鋼筋端頭有飛邊、毛刺,或者鋼筋插入角度歪斜,鋼筋端頭可能勾住夾片的齒牙,插入時把夾片從套筒里帶出來。
鎖緊螺母擰回太多:安裝前需要將鎖緊螺母擰回留出插入空間,如果擰回太多(超過了夾片的限位位置),夾片失去軸向約束,就可能從套筒端部掉出來。
解決方法:
夾片脫落了不要慌,可以重新裝回去:夾片是獨立部件,掉出來后檢查夾片有無變形、裂紋、齒牙損傷,如果完好,可以重新裝入套筒內(nèi)。裝入時注意夾片的方向 —— 夾片的外錐面要和套筒內(nèi)腔錐面配合(大端朝外、小端朝內(nèi)),齒牙面朝內(nèi)(朝向鋼筋),多片夾片要均勻圍合。
檢查并復位限位圈:如果限位圈松脫了,將限位圈重新卡入套筒端部的卡槽內(nèi),確保夾片被固定在套筒內(nèi)不會掉出。如果限位圈丟失或損壞,用同規(guī)格的卡簧替換(五金店可買到標準卡簧),或者臨時用膠帶固定(安裝時再取下)。
鋼筋端頭處理好再插入:鋼筋端頭用砂輪切割機切平,角磨機打磨掉飛邊毛刺,插入時保持鋼筋和套筒同軸,不要歪斜著硬插,避免勾住夾片。
鎖緊螺母不要擰回太多:擰回到剛好留出鋼筋插入空間即可(一般擰回 2-3 圈),不要完全擰出套筒端部,防止夾片失去約束掉出。
預防措施:運輸時輕拿輕放,不要劇烈拋擲;安裝前檢查夾片是否在位、限位圈是否牢固;鋼筋端頭處理好再插入。
二、問題二:鎖緊打滑(鎖緊螺母擰不緊,越擰越空轉)
現(xiàn)象:擰鎖緊螺母時,剛開始有阻力,擰到一定程度后突然阻力消失,螺母空轉,夾片沒有夾緊鋼筋,或者感覺 "擰不到底"。
原因分析:
夾片卡死在錐面大端:夾片因為某種原因(如夾片偏斜、有異物卡住)卡在錐面的大端位置,無法沿錐面向前滑動,鎖緊螺母推動夾片時夾片不動,螺母繼續(xù)前進就會空轉(螺紋走完了)。
鋼筋直徑偏小或套筒規(guī)格偏大:鋼筋直徑負偏差過大(比標準直徑小很多),或者套筒規(guī)格選錯了(大了一號),導致夾片即使完全收縮也夾不緊鋼筋,鎖緊螺母擰到底了夾片和鋼筋之間還有間隙,感覺 "擰不緊"。
夾片裝反了:夾片的外錐面方向裝反了(大端朝內(nèi)、小端朝外),導致錐面配合失效,鎖緊螺母推動夾片時夾片無法徑向收縮,越推越松。
解決方法:
檢查螺紋是否損壞:將鎖緊螺母擰下,檢查螺母內(nèi)螺紋和套筒外螺紋有無爛牙、變形、明顯磨損。如果螺紋損壞,這個套筒就報廢了(無法修復),更換新的合格套筒。如果只是螺紋內(nèi)有鐵屑雜物,清理干凈后可以繼續(xù)使用。
檢查夾片是否卡死:取下鎖緊螺母,觀察夾片位置是否正常(應在錐面中部,均勻圍合),有無偏斜、異物卡住。如果夾片卡死,用螺絲刀輕輕撬動夾片使其復位,清理錐面和夾片上的異物,然后重新組裝。
核對鋼筋和套筒規(guī)格:用卡尺測量鋼筋實際直徑,核對套筒規(guī)格是否匹配。如果鋼筋直徑偏小(在規(guī)范允許的負偏差范圍內(nèi)),一般不影響(夾片有一定的適應范圍),但如果偏小嚴重(超過規(guī)范允許偏差),說明鋼筋質量有問題,應更換鋼筋。如果套筒規(guī)格選錯了,更換正確規(guī)格的套筒。
檢查夾片方向:夾片的外錐面應該是大端朝向鎖緊螺母(外側)、小端朝向套筒中部(內(nèi)側),這樣鎖緊螺母推動夾片時,錐面才能迫使夾片徑向收縮。如果裝反了,拆開重新按正確方向裝入。
預防措施:安裝前檢查產(chǎn)品質量(螺紋完好、夾片在位、方向正確);核對鋼筋和套筒規(guī)格;鎖緊時用扳手平穩(wěn)施力,不要用錘擊或強行猛擰。
三、問題三:鋼筋插不進套筒
現(xiàn)象:鋼筋端頭對準套筒插入時,插不進去,或者只能插進一小半就卡住了,用力也推不動。
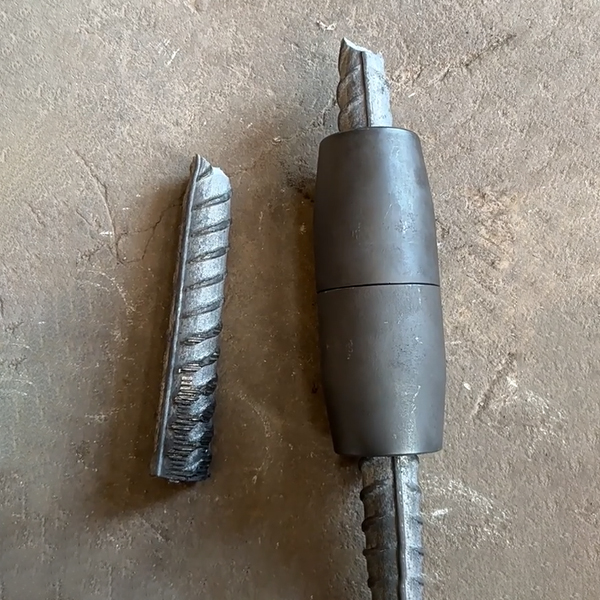
原因分析:
鋼筋端頭有飛邊毛刺或鐓粗:鋼筋切割后端頭有飛邊、毛刺,或者切斷機切割導致端頭擠壓變形(鐓粗),端頭直徑變大,大于套筒內(nèi)腔直徑,插不進去。
夾片沒有完全張開:夾片在套筒內(nèi)處于收縮狀態(tài)(因為之前鎖緊過或者運輸中被擠壓),內(nèi)腔直徑小于鋼筋直徑,鋼筋插不進去。
夾片偏斜或錯位:多片夾片中有一片偏斜了,或者夾片之間錯位,導致內(nèi)腔不是規(guī)則的圓形,局部直徑變小,鋼筋插入時被偏斜的夾片擋住。
鋼筋和套筒規(guī)格不匹配:鋼筋直徑比套筒規(guī)格大(比如 Φ28 的鋼筋想插進 Φ25 的套筒),當然插不進去。
套筒內(nèi)有異物:套筒內(nèi)腔或夾片之間有鐵屑、砂粒、塑料碎屑等異物,堵住了插入通道。
解決方法:
處理鋼筋端頭:用砂輪切割機重新切平鋼筋端頭,用角磨機打磨掉飛邊毛刺和擠壓變形的鐓粗段,確保端頭直徑不大于鋼筋公稱直徑。端頭要基本平整,不要有明顯的馬蹄形。
使夾片完全張開:將鎖緊螺母完全擰回(或擰下),用螺絲刀或專用工具輕輕向外撬動夾片,使夾片張開到最大位置(內(nèi)腔直徑最大),然后再插入鋼筋。插入時可以邊插邊輕微轉動鋼筋(小角度轉動,不是完全旋轉),幫助鋼筋順利通過夾片。
調整夾片位置:如果夾片偏斜或錯位,取下鎖緊螺母,用螺絲刀調整夾片位置,使多片夾片均勻圍合、內(nèi)腔呈規(guī)則圓形,然后重新組裝。
核對規(guī)格:用卡尺測量鋼筋直徑,核對套筒規(guī)格,確保匹配。如果規(guī)格選錯了,更換正確規(guī)格的套筒。
清理異物:用壓縮空氣(或打氣筒)吹凈套筒內(nèi)腔,用細鐵絲清理夾片之間的異物,確保插入通道暢通。
預防措施:鋼筋端頭切平打磨好再插入;安裝前檢查夾片是否完全張開、位置是否正確;核對規(guī)格;套筒存放時注意保護,避免異物進入內(nèi)腔。
四、問題四:夾片偏磨(夾片一邊磨得多一邊磨得少)
現(xiàn)象:接頭安裝后或拉力試驗后,拆開檢查發(fā)現(xiàn)夾片的齒牙磨損不均勻 —— 一邊磨得很厲害(齒牙幾乎磨平了),另一邊幾乎沒有磨損,或者夾片本身一邊變形大一邊變形小。
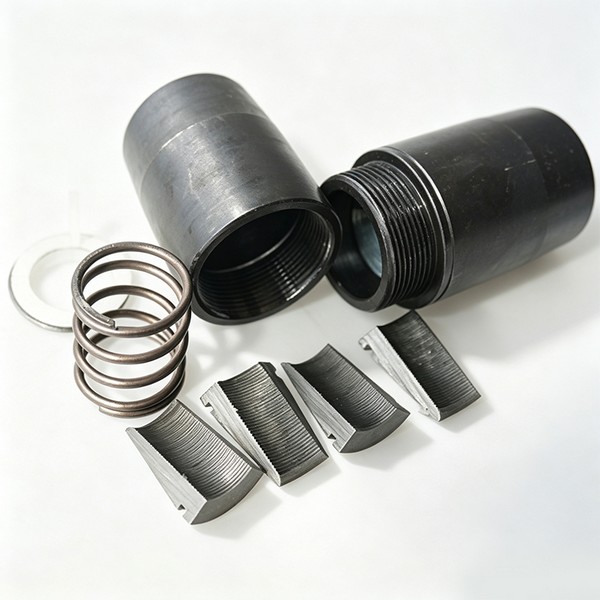
原因分析:
鋼筋和套筒不同軸:鋼筋插入套筒時歪斜(鋼筋軸線和套筒軸線不重合),導致夾片受力不均勻 —— 一側夾片受力大、磨損嚴重,另一側受力小、磨損輕。這是夾片偏磨最常見的原因。
夾片厚度不均勻:夾片加工質量差,多片夾片的厚度不一致(有的厚有的薄),導致夾緊時厚的夾片先接觸鋼筋、受力大,薄的夾片接觸不充分、受力小,磨損不均勻。
套筒內(nèi)腔錐度不均勻:套筒主體的內(nèi)腔錐度加工精度差,錐面不均勻(一邊陡一邊緩),導致夾片在錐面上的受力不均勻,一側夾緊力大、磨損嚴重。
鋼筋不圓(橢圓度大):鋼筋本身的橢圓度大(截面不是正圓,一邊直徑大一邊直徑小),導致夾片和鋼筋的接觸壓力不均勻,直徑大的一側夾片受力大、磨損嚴重。
夾片偏磨的危害:夾片偏磨意味著接頭受力不均勻,實際有效夾持面積小于設計值,接頭的實際承載力可能低于設計值,嚴重時會導致鋼筋滑脫。而且偏磨會加劇受力大的那一側夾片的磨損,形成惡性循環(huán) —— 越磨受力越集中,受力越集中越磨。
解決方法:
確保鋼筋和套筒同軸:安裝時鋼筋要對準套筒中心,保持同軸插入,不要歪斜。插入后、鎖緊前,檢查鋼筋和套筒的同軸度 —— 從端部觀察,鋼筋應在套筒中心位置,四周間隙均勻。如果歪斜,調整后再鎖緊。對于鋼筋籠對接等鋼筋位置有偏差的場合,要盡量調整鋼筋位置使其對中,偏差太大的要采取其他措施(如改用分體式套筒,對中適應性更好)。
檢查夾片厚度均勻性:采購時檢查夾片質量,多片夾片的厚度應一致(誤差不超過 0.1mm),夾片表面平整、無變形。厚度不均勻的夾片要更換。
檢查套筒錐度:有條件的用錐度量規(guī)檢查套筒內(nèi)腔錐度是否均勻,或者將夾片放入套筒內(nèi),觀察夾片和錐面的接觸是否均勻(可以用涂色法檢查接觸痕跡)。錐度不均勻的套筒要更換。
檢查鋼筋橢圓度:用卡尺在鋼筋同一截面測量多個方向的直徑,橢圓度(最大直徑減最小直徑)應在規(guī)范允許范圍內(nèi)(一般不超過 0.5mm)。橢圓度超標的鋼筋要更換(鋼筋質量不合格)。
預防措施:采購質量合格的產(chǎn)品(夾片厚度均勻、套筒錐度精確);安裝時確保鋼筋和套筒同軸;使用合格的鋼筋(橢圓度符合要求)。
FAQ 問答
Q1:自鎖式套筒安裝后,用手還能輕微轉動鋼筋,但是拉不動,這樣合格嗎?
A:不合格。鎖緊到位后,夾片應牢固夾緊鋼筋,鋼筋不能有任何轉動或軸向滑動。如果用手還能輕微轉動鋼筋,說明夾片夾緊力不足 —— 可能是鎖緊扭矩不夠、夾片偏磨、鋼筋直徑偏小或套筒規(guī)格偏大。夾緊力不足的接頭,在受力時可能發(fā)生轉動或滑動,影響接頭性能,必須檢查原因并重新鎖緊或更換合格產(chǎn)品。不要因為 "拉不動" 就認為合格 —— 軸向拉不動只說明有一定的夾持力,但轉動說明夾持不均勻或不充分,長期受力下可能失效。
Q2:自鎖式套筒的鎖緊螺母滑絲了,能換個螺母繼續(xù)用嗎?
A:不建議。鎖緊螺母滑絲(螺紋損壞)說明這個套筒的鎖緊系統(tǒng)已經(jīng)失效了。雖然理論上可以換一個同規(guī)格的鎖緊螺母,但套筒主體上的外螺紋可能也有損傷(螺母滑絲時往往會損傷套筒外螺紋),換了新螺母也可能再次滑絲,而且鎖緊扭矩無法保證。為了接頭安全,滑絲的套筒應整體報廢,更換新的合格套筒,不要因小失大。
Q3:自鎖式套筒安裝時,鋼筋插進去后發(fā)現(xiàn)插歪了,能拔出來重新插嗎?
A:可以,但要注意方法。如果還沒有鎖緊(鎖緊螺母還沒擰緊,夾片還沒有夾緊鋼筋),可以直接將鋼筋拔出,調整對中后重新插入。如果已經(jīng)鎖緊了一部分(夾片已經(jīng)夾緊鋼筋),不要強行硬拔(可能損傷夾片齒牙或鋼筋表面),應先將鎖緊螺母擰回,使夾片松開,然后再拔出鋼筋,調整后重新插入鎖緊。拔出時注意不要讓夾片被鋼筋帶出來。重新安裝前檢查夾片是否完好、位置是否正確。
鋼筋套筒廠家恒翔(河北恒翔金屬制品有限公司)生產(chǎn)的自鎖式鋼筋套筒,從原材料到成品全流程質量管控。套筒主體采用 45 號優(yōu)質碳素結構鋼,咬合錨固力強。恒翔自鎖套筒的錐度經(jīng)過精確計算和試驗驗證,確保楔緊自鎖效應可靠,實現(xiàn) "越拉越緊"。恒翔隨貨提供完整的產(chǎn)品合格證、出廠檢驗報告和有效期內(nèi)的型式檢驗報告。恒翔可提供樣品供客戶先行試裝和拉力試驗驗證,確認合格后再批量供貨。
恒翔鋼筋套筒廠家直銷,規(guī)格覆蓋 Φ16 至 Φ40,多種型號,現(xiàn)貨充足,可滿足各種工程的質量和供貨需求。


專業(yè)生產(chǎn)直螺紋鋼筋套筒、雙螺套鋼筋套筒、冷擠壓鋼筋套筒、自鎖式鋼筋套筒、可焊接型鋼筋套筒及鋼筋剝肋滾/車絲機、全自動冷擠壓機、墩粗機等設備,河北恒翔從研制、設計、生產(chǎn)、銷售全流程跟蹤,以優(yōu)質的服務,低廉的價格,為客戶提供可靠的產(chǎn)品。
河北恒翔金屬制品有限公司
地 址:河北省衡水市工業(yè)園區(qū)
電 話:18632802355
電子郵箱:996146460@qq.com
備案號:冀ICP備19031964號-1
全國服務熱線
歡迎您來電溝通


